Tải năng lực & bảng lập lịch
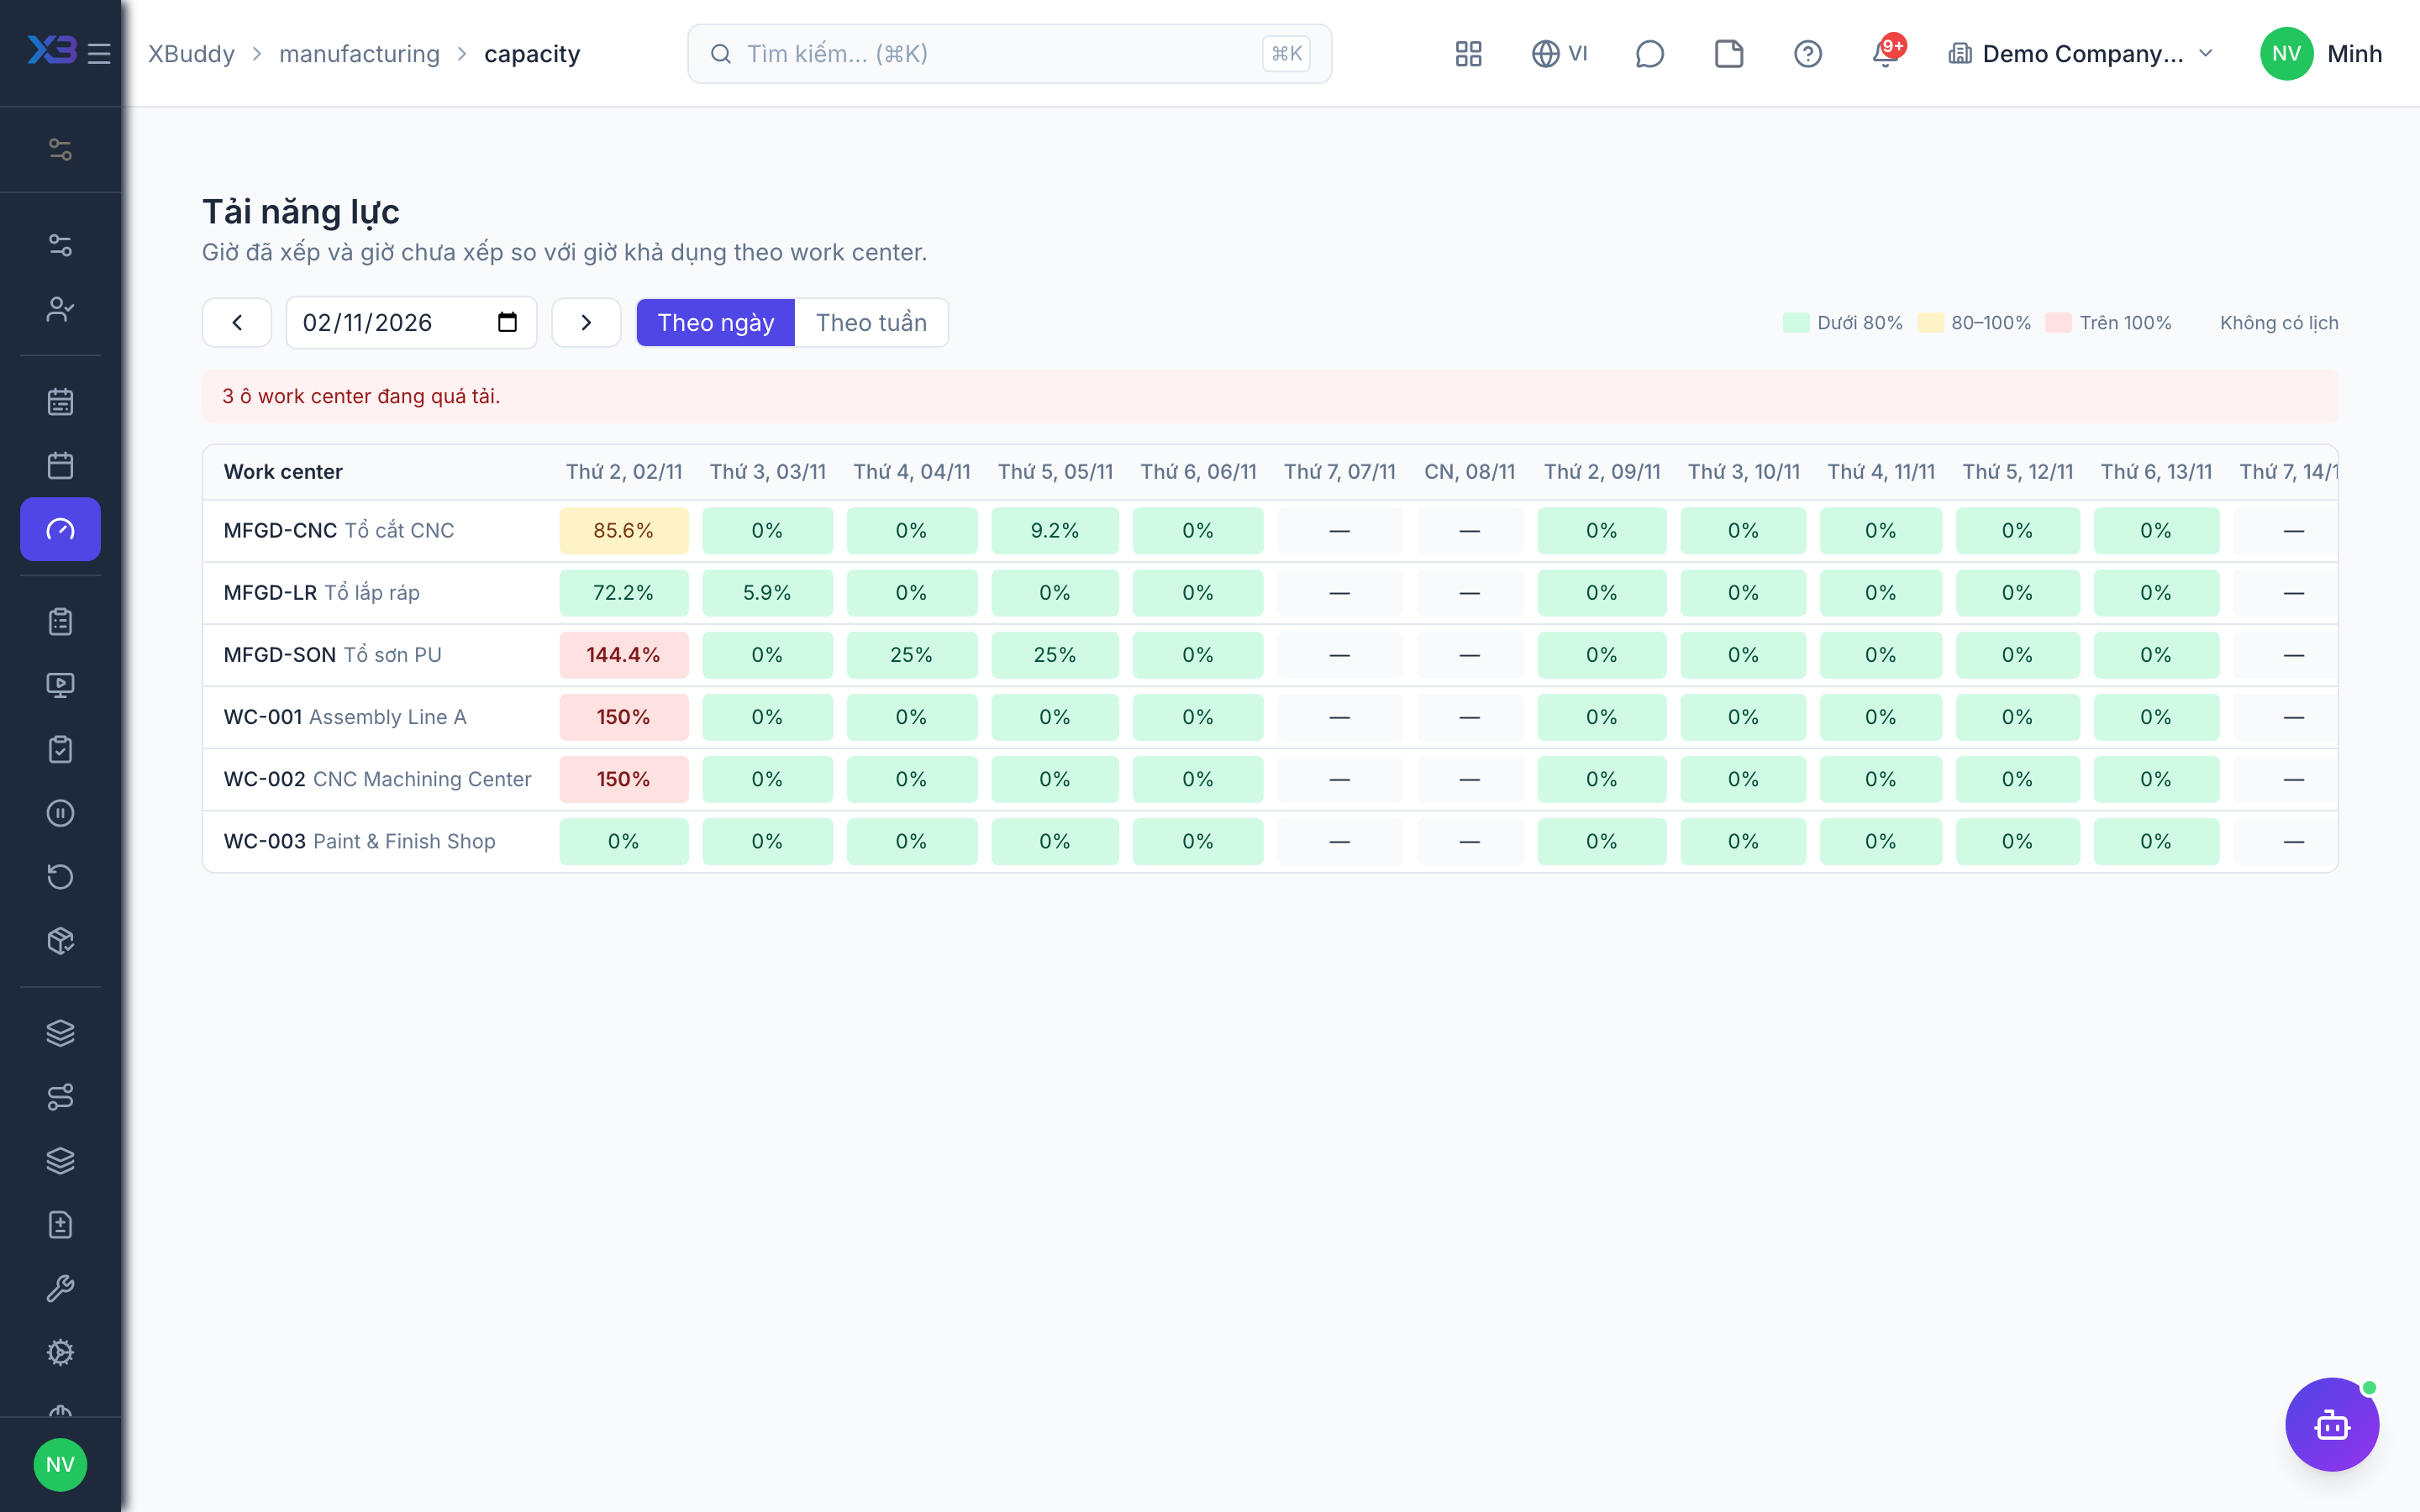
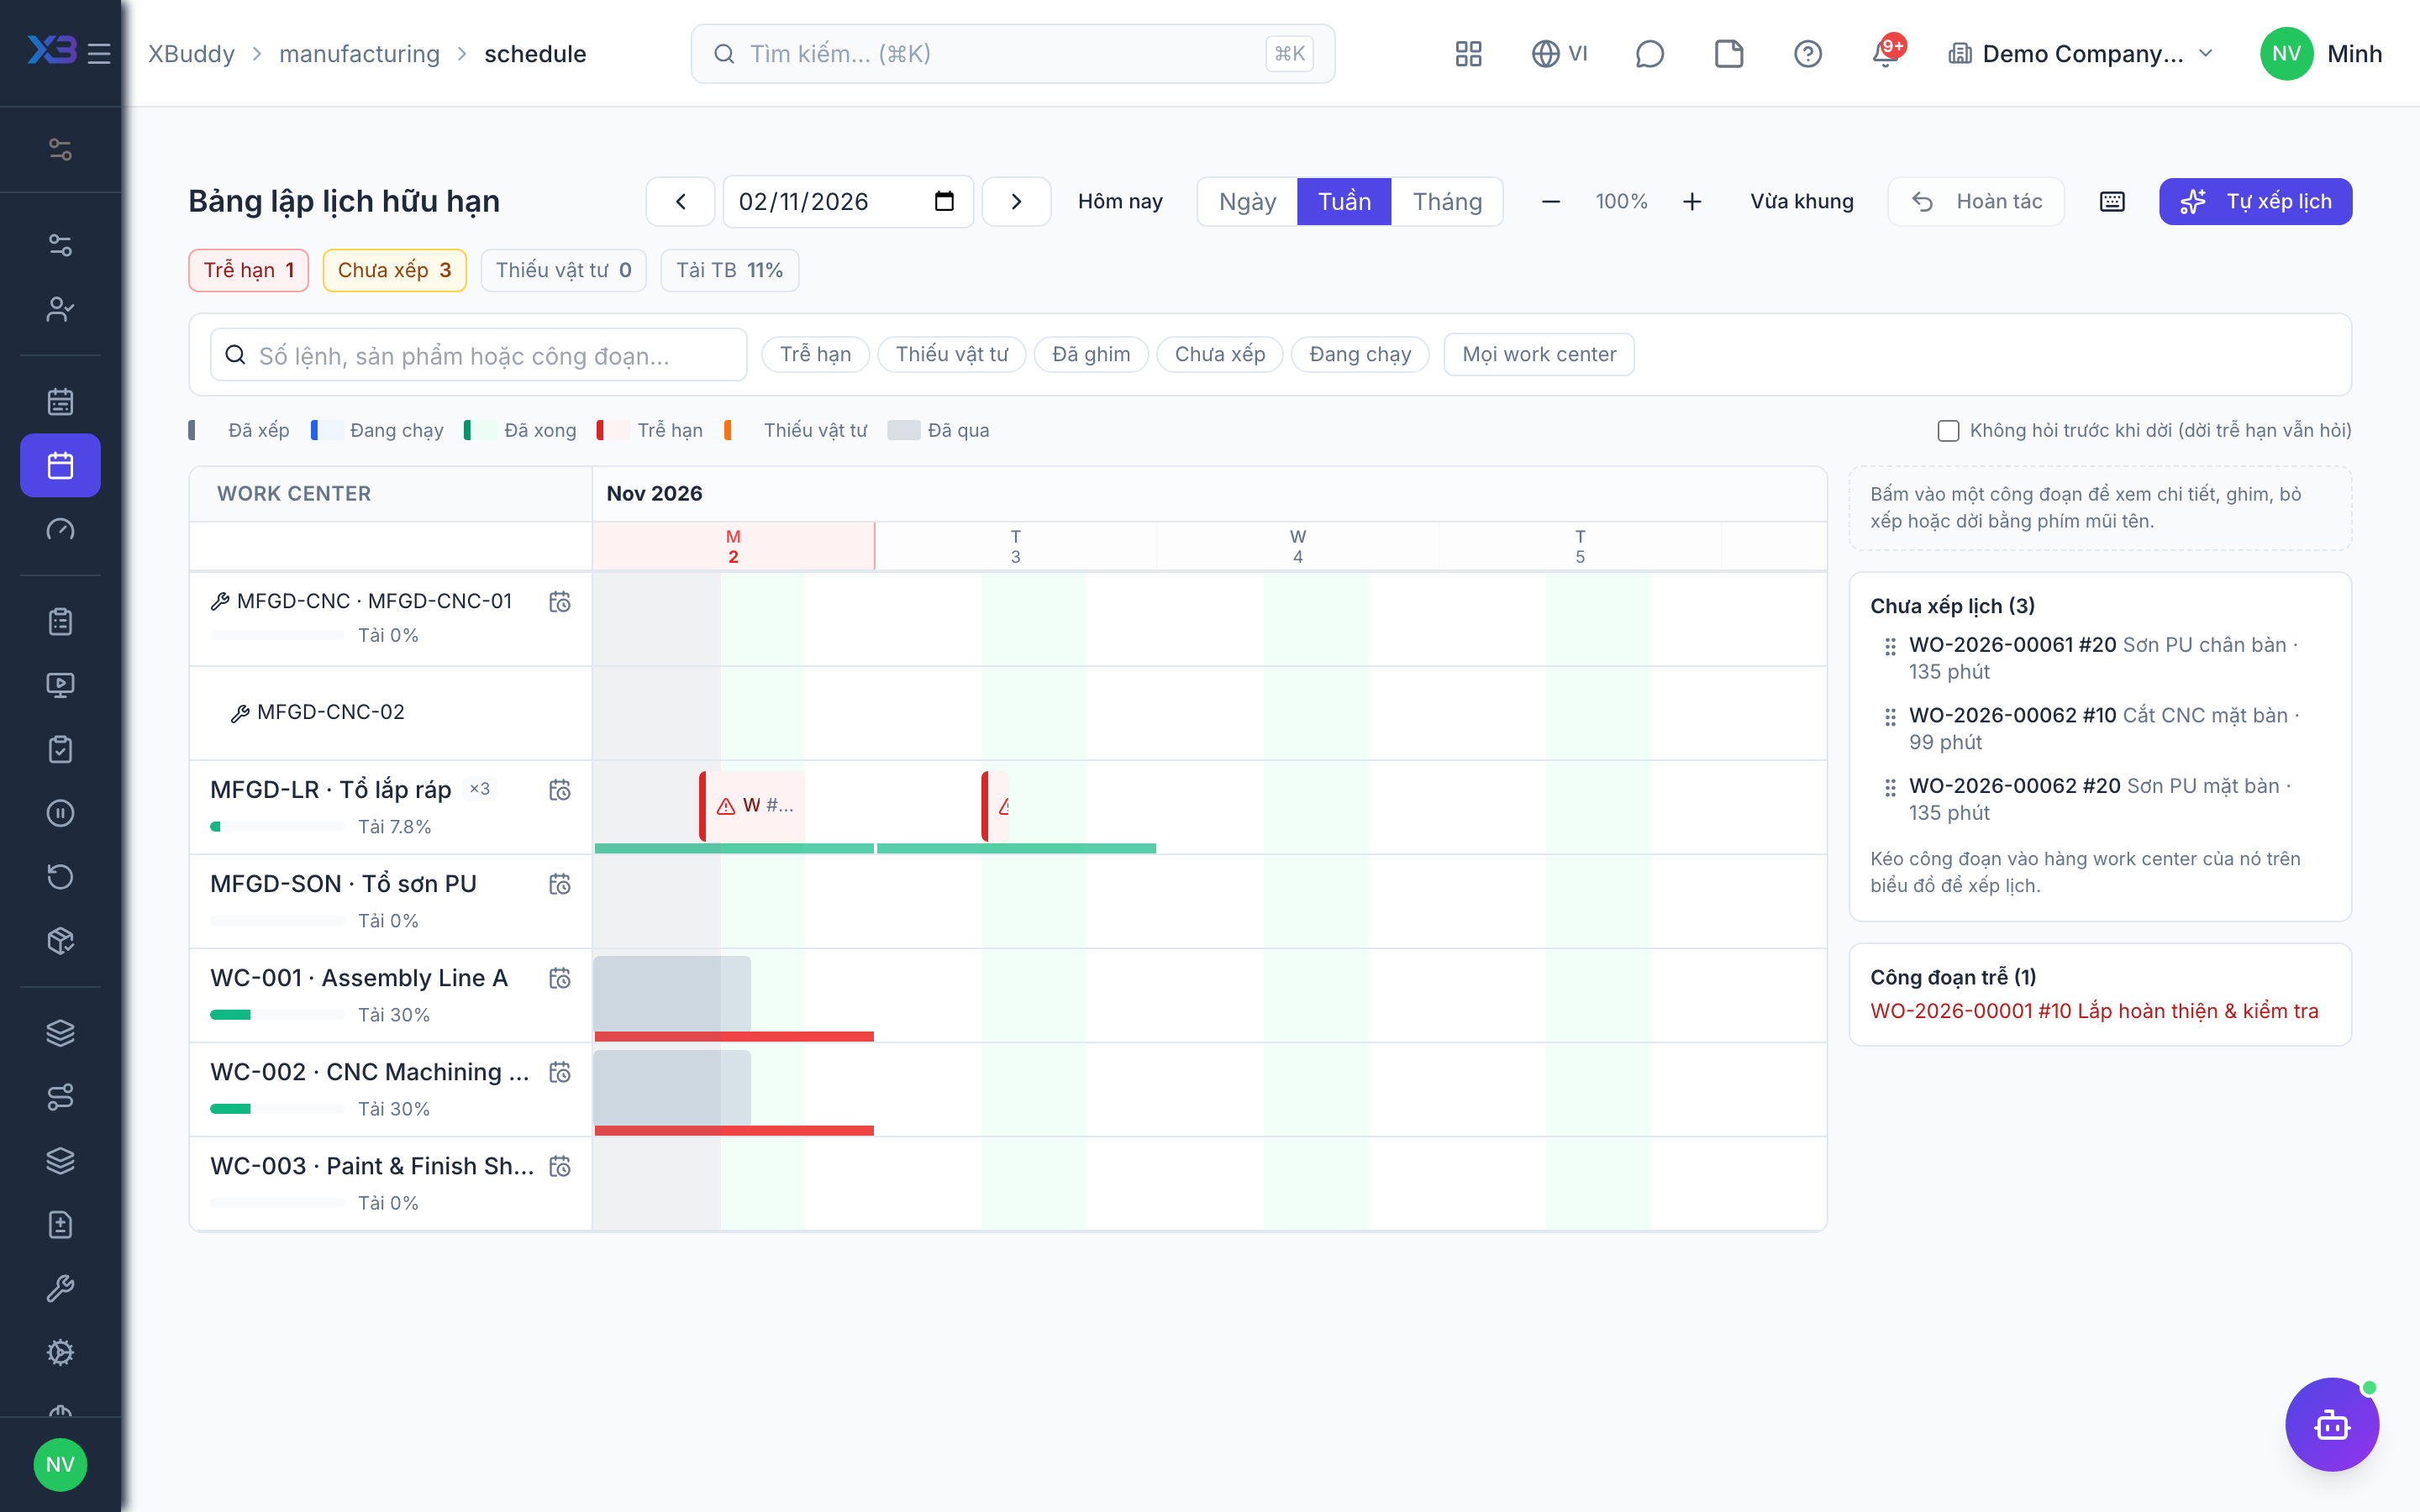
Hai màn hình giúp xếp xưởng mà không chồng máy: Tải năng lực cho thấy mỗi trung tâm sản xuất đang dùng bao nhiêu phần trăm năng lực theo ngày hoặc tuần, còn bảng lập lịch là Gantt theo trung tâm và máy để kéo-thả, ghim và áp dụng phương án.
Ai dùng
Người lập kế hoạch sản xuất và quản đốc. Ghi lịch cần quyền manufacturing:schedule; xem cần manufacturing:read.
Trước khi bắt đầu
- Xem tải năng lực (
manufacturing.capacity_view) để mở trang Tải năng lực. - Lập lịch sản xuất theo năng lực (
manufacturing.finite_scheduling) để dùng bộ đề xuất phương án và áp dụng. Kéo-thả tay và ghim vẫn dùng được khi tắt. - Máy móc (
manufacturing.machines) nếu muốn mỗi máy là một nguồn lực riêng. - Lập lịch theo vật tư (
manufacturing.material_aware_scheduling, cầnfinite_scheduling) để xét thiếu nguyên liệu. - Trung tâm sản xuất đã có lịch làm việc; ngày lễ lấy từ HR.
Các bước
Xem tải năng lực
Vào Sản xuất → Tải năng lực (/manufacturing/capacity). Bảng nhiệt hiện trung tâm × ngày hoặc tuần; ô quá 100% là quá tải. Board, trang trung tâm, tổng quan và trang này đọc cùng một cách tính năng lực.
Mở bảng lập lịch
Vào Sản xuất → Lịch rồi mở bảng (/manufacturing/schedule/board). Lọc theo trung tâm sản xuất hoặc máy để thu gọn Gantt.
Đề xuất và áp dụng phương án
Khi bật lập lịch theo năng lực, cho hệ thống đề xuất tối đa ba phương án, xem trước rồi áp dụng. Lịch ghi kèm đặt chỗ năng lực cho từng công đoạn.
Chỉnh tay
Kéo công đoạn sang thời điểm khác hoặc đổi máy trong cùng trung tâm; hệ thống kiểm hợp lệ trước khi lưu và báo lý do nếu vi phạm (ngoài giờ làm, thả vào giờ đã qua…). Bỏ xếp để đưa công đoạn về hàng chờ, hoàn tác để quay lại bước vừa làm. Ghim công đoạn để bộ đề xuất không dời nó.
Xét vật tư
Khi bật lập lịch theo vật tư, nguyên liệu còn phải xuất được chia tồn khả dụng theo hạn lệnh. Thiếu nhưng có PO mở đủ phần thiếu thì bước đầu không bắt đầu trước ngày giao dự kiến; không biết ngày thì công đoạn bị tô đỏ nhưng vẫn được xếp.
Mẹo & giới hạn
- Trung tâm có khai máy: mỗi máy đang dùng là một nguồn lực sức chứa 1, thay cho số máy song song. Khai máy mà không máy nào hoạt động thì board báo rõ, không im lặng.
- Thời lượng công đoạn chưa tính riêng theo từng máy (dùng máy chậm nhất).
- Dòng lịch của công đoạn, của bộ đề xuất hoặc đã ghim chỉ sửa trên board.